- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produkty
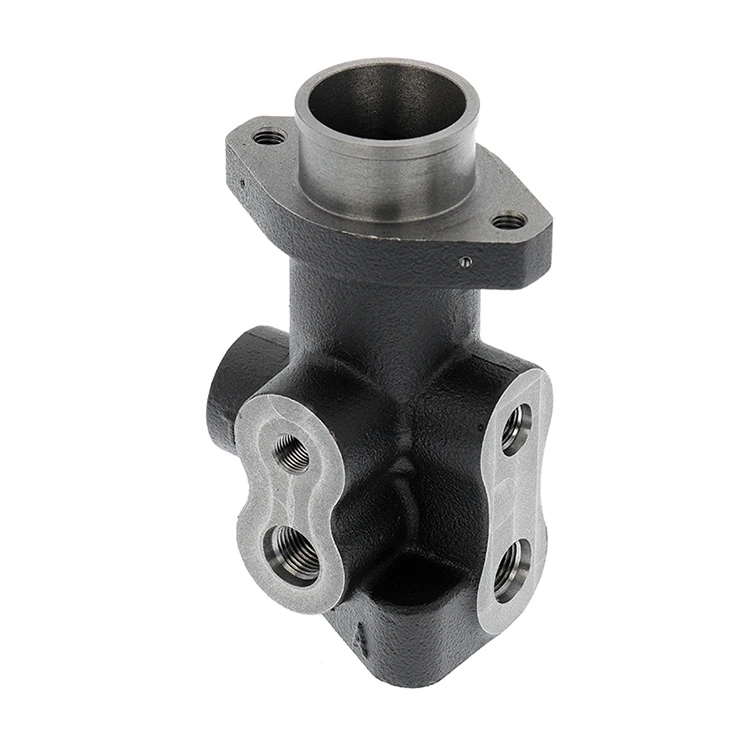
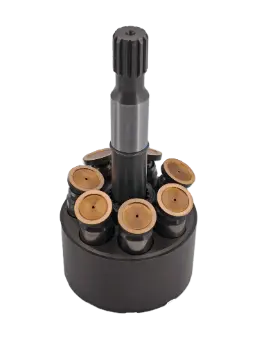

Hamulce turbin wiatrowych
Nasza precyzyjna obróbka hamulców turbin wiatrowych rozpoczyna się od wybrania odpowiednich materiałów do każdej kluczowej części — wiemy, że farmy wiatrowe stoją przed wyjątkowymi wyzwaniami. Do zacisków hamulcowych używamy stali stopowej. Jest mocny i wytrzymały, doskonale wytrzymuje siłę zacisku, gdy hamulec naciśnie wyłącznik awaryjny. Przed obróbką każdą odkuwkę sprawdzamy badaniami ultradźwiękowymi.
Wyślij zapytanie
Opis produktu
Qingdao Difon Machinery Co., Ltd. – producent hamulców do turbin wiatrowych
Qingdao Difon Machinery Co., Ltd. (Difon) produkuje precyzyjne układy hamulcowe do turbin wiatrowych dla lądowych i morskich farm wiatrowych. Koncentrujemy się na trwałych, krytycznych dla bezpieczeństwa hamulcach, które wytrzymują ekstremalne warunki pogodowe i duże obciążenia. Nasz proces produkcyjny łączy standardy dotyczące energii wiatrowej, solidny dobór materiałów i rygorystyczną weryfikację wydajności, dlatego producenci turbin wiatrowych i zespoły konserwacyjne ufają nam w zakresie niezawodnych hamulców.
Jako producent hamulców do turbin wiatrowych z wieloletnim doświadczeniem wiemy, że w energetyce wiatrowej układy hamulcowe to znacznie więcej niż zwykłe urządzenia zatrzymujące; są to krytyczne systemy bezpieczeństwa, które zatrzymują turbiny podczas burzy, ułatwiają konserwację i zapobiegają nadmiernej prędkości obrotowej wirnika. Zatrzymują turbinę podczas burzy, spowalniają ją w celu konserwacji i zapobiegają zbyt szybkiemu obracaniu się wirnika przy zmianie wiatru. Zwykłe hamulce przemysłowe nie są w stanie tego zrobić – hamulce turbin wiatrowych wymagają precyzyjnej kontroli tarcia, odporności na rdzę i długiej żywotności. Awaria hamulca może kosztować operatorów ponad 10 000 dolarów dziennie w przypadku przestoju. Właśnie dlatego krytyczne szczegóły — takie jak płaskość powierzchni współpracującej zacisku i konsystencja materiału ciernego klocka hamulcowego — mają ogromne znaczenie dla zapewnienia niezawodności układu i zapobiegania kosztownym przestojom. Koncentracja na bezpieczeństwie i wydajności sprawiła, że chętnie uczestniczymy w globalnych projektach wiatrowych – od chińskiej farmy wiatrowej Gansu po europejską morską farmę wiatrową na Morzu Północnym.
Nasza precyzyjna obróbka hamulców turbin wiatrowych rozpoczyna się od wybrania odpowiednich materiałów do każdej kluczowej części — wiemy, że farmy wiatrowe stoją przed wyjątkowymi wyzwaniami. Do zacisków hamulcowych używamy stali stopowej. Jest mocny i wytrzymały, doskonale wytrzymuje siłę zacisku, gdy hamulec naciśnie wyłącznik awaryjny. Przed obróbką każdą odkuwkę sprawdzamy badaniami ultradźwiękowymi. W zeszłym kwartale test ten wykazał wady wewnętrzne w partii — od razu go odrzuciliśmy, unikając później pęknięć zacisków. W przypadku tarcz hamulcowych stosujemy materiał dwuwarstwowy: rdzeń ze stali niskowęglowej zapewniający wytrzymałość i warstwę cierną ze stali wysokowęglowej chromowanej na wierzchu. Mieszanka ta jest odporna na zużycie i szybko się stygnie, dzięki czemu hamulec nie traci mocy podczas długich postojów. W przypadku hamulców offshore wszystkie części są pokryte dwuwarstwową powłoką: najpierw cynkowo-niklową, a następnie powłoką nawierzchniową z PTFE. Powłoka ta przeszła 2000 godzin testów w mgle solnej i jest odporna na mgłę solną przez ponad 15 lat — znacznie lepiej niż standardowe powłoki przemysłowe, które wytrzymują tylko 5 lat. Ta opatentowana strategia materiałowa zapewnia trwałość komponentów nawet w najtrudniejszych warunkach farm wiatrowych.
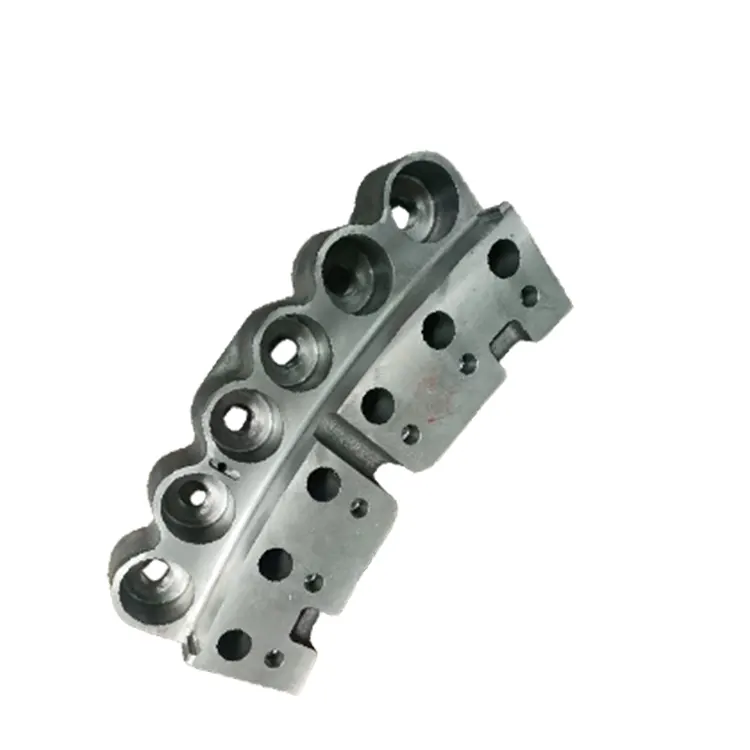
Nasze umiejętności techniczne wyróżniają się podczas obróbki kluczowych części hamulców turbin wiatrowych. Do zacisków hamulcowych używamy 5-osiowych maszyn CNC, które potrafią powtarzać pozycje w zakresie ±0,002mm. Ta precyzja ma znaczenie — powierzchnia mocowania klocków hamulcowych musi być płaska, a otwory w tłoku hydraulicznym idealnie dopasowane. Niewielki błąd w płaskości wynoszący 0,02 mm może spowodować nierównomierne zużycie klocka hamulcowego, skracając jego żywotność o 30% i powodując większy hałas. Podczas obróbki używamy narzędzi węglikowych o dużym posuwie z wewnętrznym chłodzeniem, aby zapobiec wypaczeniu zacisku przez ciepło — ten problem często występuje w zaciskach grubościennych. Do tarcz hamulcowych stosujemy tokarki pionowe, które obsługują tarcze o szerokości do 2,5m. Wygładzamy powierzchnię tarcia. Po toczeniu wykonujemy „etap odprężania”: podgrzewamy dysk do 550℃ przez 2 godziny, a następnie ponownie obrabiamy kluczowe powierzchnie. Eliminuje to naprężenia pozostałe po kuciu, dzięki czemu tarcza nie wypacza się z biegiem czasu – wypaczenie powoduje nierówne hamowanie i wibracje tarczy. Każda obrobiona część jest w 100% sprawdzana za pomocą maszyny współrzędnościowej Layton. Skanuje ponad 80 kluczowych punktów, aby dopasować je do projektu 3D — zapewnia to całkowitą zgodność wymiarową ze specyfikacjami projektowymi.
Nie zatrzymujemy się na obróbce — dokładnie testujemy hamulce naszych turbin wiatrowych, sprawdzając je pod kątem konkretnego wiatru. Posiadamy własne laboratorium z platformą do badania hamulców turbinowych 1:1. Kopiuje warunki rzeczywiste: prędkość wirnika od 0-30 obr/min, siły zwarcia od 50-100 kN i temperatury od -40℃ do 80℃. Dla każdej partii hamulców wykonujemy cztery kluczowe testy:
Test hamowania awaryjnego: Symulujemy burzę powodującą zbyt szybkie obracanie się wirnika i mierzymy, jak daleko potrzeba do zatrzymania. Nasze hamulce zawsze zatrzymują się w ciągu 1,5 obrotu wirnika – spełnia wymagania normy IEC 61400-12-1.
Test trwałości zużycia: wykonujemy ponad 10 000 cykli hamowania i sprawdzamy zużycie klocków. Nasze klocki zużywają się jedynie ≤0,5 mm — średnia w branży wynosi 1,2 mm.
Test korozji na morzu: Wystawiamy części na działanie mgły solnej na 2000 godzin, a następnie sprawdzamy, czy nie ma rdzy i czy nadal działają. Nasze powlekane części utrzymują 95% siły mocowania i nie widać rdzy.
Test w niskiej temperaturze: Pozostawiamy hamulce w temperaturze -40°C na 72 godziny, a następnie sprawdzamy, czy ich siła pozostaje stała. Nasze zaciski i układy hydrauliczne nie sztywnieją ani nie przeciekają, co jest krytyczne w przypadku zimnych farm wiatrowych w Kanadzie i Skandynawii.
|
Kontrola wydajności |
Norma testowa |
|
Odległość zatrzymania awaryjnego |
IEC 61400-12-1 |
|
Zużycie klocków hamulcowych (10 000 cykli) |
ISO2685 |
|
Odporność na mgłę solną |
ASTM B117 |
|
Funkcjonalność w niskich temperaturach |
DIN EN 60068-2-1 |
Produkujemy również hamulce dostosowane do różnych potrzeb farm wiatrowych — niezależnie od tego, czy są to hamulce lądowe na zapylone równiny, czy hamulce morskie na słoną wodę. Dobrym przykładem jest nasza współpraca w 2023 r. z europejskim producentem turbin wiatrowych przy projekcie o mocy 6 MW na Morzu Bałtyckim. Mieli dwa duże problemy: standardowe hamulce nie były w stanie wytrzymać średniego wiatru o prędkości 12 m/s, a mgła solna powodowała przedwczesne uszkodzenie uszczelek. Nasi inżynierowie przeprojektowali trzy kluczowe części:
Zacisk hamulcowy: Zwiększyliśmy siłę zacisku z 80 kN do 110 kN, dostosowując rozmiar tłoka hydraulicznego. Zastosowaliśmy również konstrukcję topologiczną, aby utrzymać tę samą masę zacisku, aby wirnik nie utracił równowagi.
Materiał uszczelnienia: Przeszliśmy z kauczuku nitrylowego na fluoroelastomer (FKM). Jest odporny na słoną wodę i pozostaje elastyczny w temperaturze -30 ℃.
Tarcza hamulcowa: Dodaliśmy promieniowe rowki grzewcze, aby zmniejszyć gromadzenie się ciepła podczas długich postojów — obniżyło to temperaturę tarczy o 40 ℃ w porównaniu ze starą konstrukcją.
Te niestandardowe hamulce przeszły ponad 500 godzin testów na miejscu. Nie mieli żadnych problemów z nadmierną prędkością i po 6 miesiącach nie mieli żadnych wycieków z uszczelek. Sukces tego niestandardowego rozwiązania doprowadził do zamówienia 300 zestawów. Ten projekt jest przykładem naszego zaangażowania w rozwiązywanie konkretnych wyzwań operacyjnych, a nie tylko dostarczanie standardowych komponentów.
ATwoja pewność jakości opiera się na naszej ścisłej kontroli podczas całej produkcji, popartej certyfikatami ISO 9001:2015 i IATF 16949. Każda partia hamulców jest sprawdzana przez niezależne laboratorium. Śledzimy również każdą część: każda ma unikalny numer seryjny powiązany z certyfikatami materiałowymi, dziennikami obróbki i raportami z testów. Dzięki temu klienci mogą śledzić działanie hamulca w ciągu 15-letniego projektowego okresu użytkowania. Dla ekip serwisowych oferujemy regenerację hamulców: rozbieramy stare hamulce, poddajemy obróbce zużyte powierzchnie zacisków, wymieniamy materiały cierne i ponownie je testujemy. Wydłuża to żywotność hamulca o 5-7 lat i pozwala klientom zaoszczędzić 40% w porównaniu z zakupem nowych części. W zeszłym miesiącu chińska farma wiatrowa skorzystała z tej usługi — dzięki niej stare hamulce działały jak nowe za znacznie niższą cenę.
Nasza precyzyjna obróbka hamulców turbin wiatrowych wynika ze zrozumienia potrzeb energii odnawialnej: bezpieczeństwa, trwałości i oszczędności pieniędzy. Niezależnie od tego, czy zajmujesz się budową turbin morskich o mocy 8 MW, czy farmą wiatrową montującą turbiny lądowe o mocy 2 MW, nasze hamulce zostały zaprojektowane tak, aby odpowiadały Twoim obciążeniom, środowisku i potrzebom bezpieczeństwa. Wysyłamy do ponad 20 krajów, a nasz zespół techniczny jest dostępny 24 godziny na dobę, 7 dni w tygodniu — w zeszłym miesiącu kanadyjski klient miał problem z hamulcem awaryjnym, a my zareagowaliśmy w ciągu 48 godzin. Difon to nie tylko producent – jesteśmy Twoim długoterminowym partnerem w projektach związanych z energią wiatrową. W miarę rozwoju energii odnawialnej będziemy stale udoskonalać hamulce turbin wiatrowych, pomagając w utrzymaniu pracy turbin i niskim ryzyku bezpieczeństwa.
Gorące Tagi: Hamulce turbin wiatrowych
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
Produkty powiązane