- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produkty
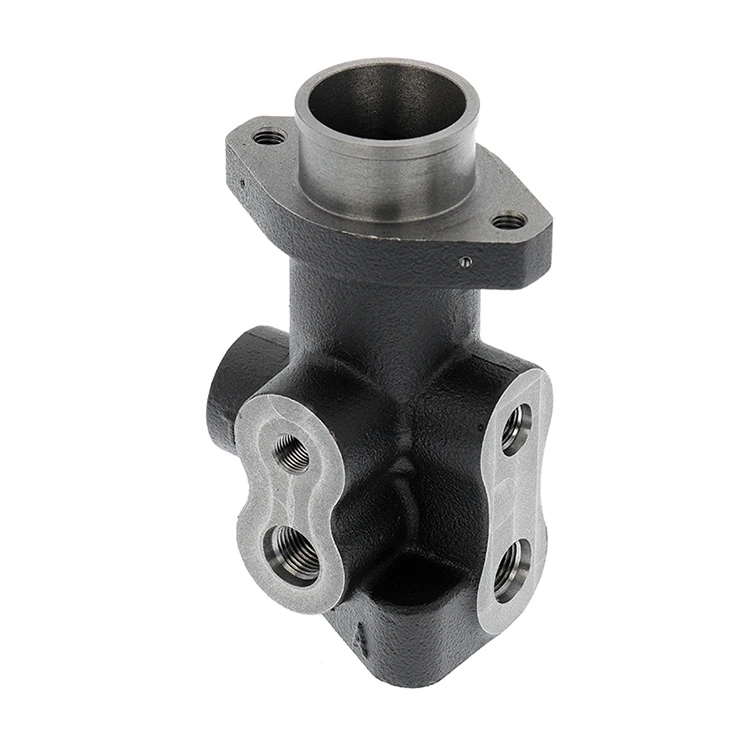
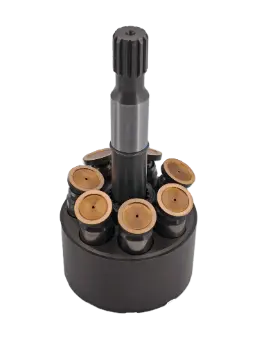


Tłoczenie i rozciąganie oraz obróbka powierzchniowa
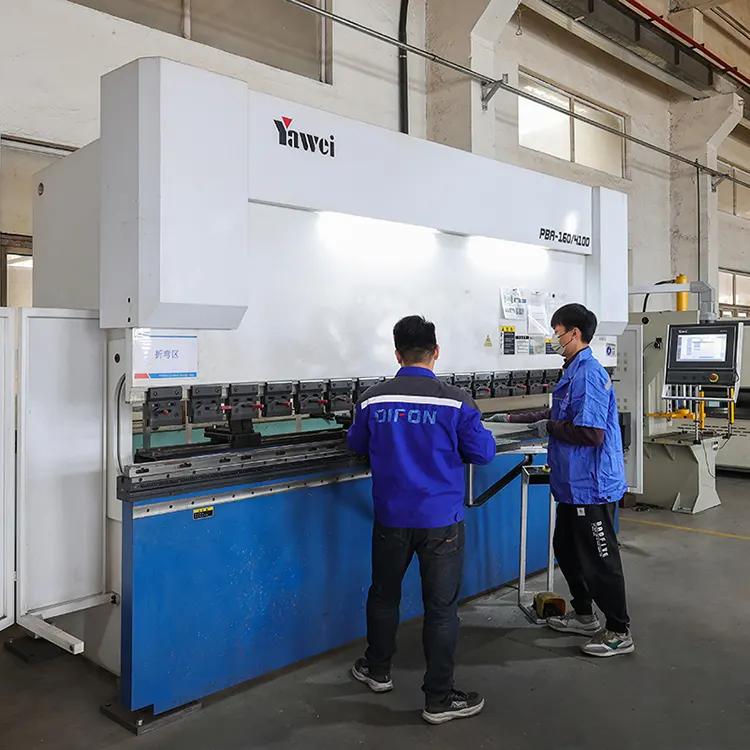
Qingdao Difon Machinery Co., Ltd. zajmuje się tłoczeniem, rozciąganiem i obróbką powierzchniową, taką jak cynkowanie i anodowanie części metalowych. Produkujemy trwałe, wielofunkcyjne podzespoły do sprzętu AGD, motoryzacji i elektroniki. Nasza usługa łączy w sobie precyzyjne tłoczenie, rozciąganie i obróbkę powierzchni, więc zaufały nam firmy, które potrzebują niestandardowych, odpornych na rdzę części tłoczonych.
Wyślij zapytanie
Opis produktu
Qingdao Difon Machinery Co., Ltd. zajmuje się tłoczeniem, rozciąganiem i obróbką powierzchniową, taką jak cynkowanie i anodowanie części metalowych. Produkujemy trwałe, wielofunkcyjne podzespoły do sprzętu AGD, motoryzacji i elektroniki. Nasza usługa łączy w sobie precyzyjne tłoczenie, rozciąganie i obróbkę powierzchni, więc zaufały nam firmy, które potrzebują niestandardowych, odpornych na rdzę części tłoczonych.
Jako twórca z wieloletnim doświadczeniem w tej pracy wiemy, że części tłoczone poddane obróbce powierzchniowej to nie tylko „ukształtowany metal”. Mają one znaczenie dla działania produktu końcowego — na przykład odporności na wilgoć w wewnętrznej komorze pralki lub przeciwstawienia się soli drogowej na wsporniku samochodowym. Większość producentów wykonuje oddzielnie tłoczenie, rozciąganie i obróbkę powierzchniową, co powoduje luki w jakości. Ale zajmujemy się wszystkim, od materiału do cięcia po końcową powłokę, w jednym miejscu. W ten sposób wytrzymałość wytłoczonego elementu odpowiada ochronie warstwy wierzchniej. Klienci otrzymują części, które spełniają standardy rozmiarów i są trwałe w trudnych warunkach. Dlatego cieszymy się zaufaniem w tak wielu branżach.
Nasz proces tłoczenia i rozciągania jest dostosowany do różnych branż i zaczyna się od wybrania odpowiedniego materiału. Do części urządzeń gospodarstwa domowego, takich jak zawiasy drzwi lodówki lub obudowa klimatyzatora, używamy stali walcowanej na zimno SPCC. Materiał ten łatwo wygina się w celu uzyskania skomplikowanych kształtów i ma gładką powierzchnię do anodowania. W zeszłym kwartale partia stali SPCC nie przeszła testu zginania — od razu ją odrzuciliśmy, więc nie skończyło się na złych zawiasach lodówki.
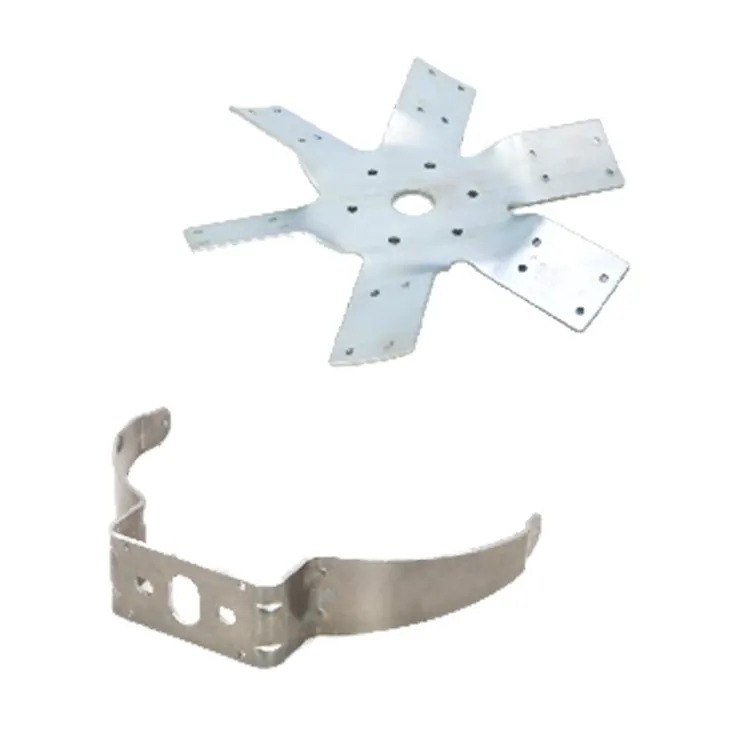
Do części zewnętrznych samochodów – wsporników zderzaków czy wsporników zbiornika paliwa – używamy stali o wysokiej wytrzymałości HC340LA. Pozostaje mocny po wytłoczeniu, dzięki czemu radzi sobie z wibracjami na drodze. Niska zawartość węgla pomaga również w równomiernym przyleganiu powłoki cynkowej. Do części elektronicznych – obudów akumulatorów czy osłon złączy – używamy stopu aluminium 5052. Jest lekki, łatwy do rozciągnięcia i dobrze współpracuje z anodowaniem, aby poprawić izolację elektryczną. Przed produkcją każda partia materiału poddawana jest próbom rozciągania i zginania, co zapobiega pękaniu lub wypaczaniu części podczas tłoczenia.
Sposób, w jaki łączymy tłoczenie, rozciąganie i obróbkę powierzchni, jest tym, co nas wyróżnia. Po tłoczeniu wykonujemy trzy proste kroki, aby oczyścić części, aby powłoka dobrze się trzymała: najpierw używamy alkalicznego środka czyszczącego o temperaturze 50-60 ℃, aby wytrzeć olej maszynowy; po drugie, trawimy tlenki powierzchniowe 10% kwasem siarkowym; po trzecie, spłukujemy czystą wodą, aby zapobiec powodowaniu defektów przez chemikalia.
Do cynkowania stosujemy roztwór bezcyjankowy (spełniający wymagania dyrektywy RoHS) pozwalający uzyskać warstwę o grubości 8-12µm. Warstwa ta przechodzi 480 godzin testów w komorze solnej i nie wykazuje czerwonej rdzy — doskonale nadaje się do samochodów i części zewnętrznych. Do anodowania używamy kwasu siarkowego o temperaturze 18–22 ℃, aby wytworzyć warstwę tlenku o grubości 10–15 μm, a następnie uszczelniamy ją gorącą wodą o temperaturze 95–100 ℃, aby była bardziej odporna na rdzę. Proces ten zapewnia częściom urządzeń gospodarstwa domowego powierzchnię odporną na zarysowania i umożliwia dopasowanie niestandardowych kolorów, takich jak srebrny lub czarny. Kiedyś wykonaliśmy anodowanie na czarno dla klienta zajmującego się ekspresem do kawy; ich klientom podobał się wygląd i brak zadrapań.
Wykonujemy również części na zamówienie dla klientów z niszowych branż. Proces rozpoczyna się od wysłuchania ich potrzeb: pytamy, w jaki sposób dana część będzie używana, jakie są jej wymiary i jakie ma spełniać wymagania. Następnie nasi inżynierowie wykorzystują oprogramowanie CAD/CAM do projektowania tłoczników i symulują proces rozciągania – pomaga to nam wcześnie wykryć problemy, takie jak zbyt cienkie miejsce w głębokich obszarach materiału. Dopasowujemy matrycę przed wykonaniem prawdziwych części.
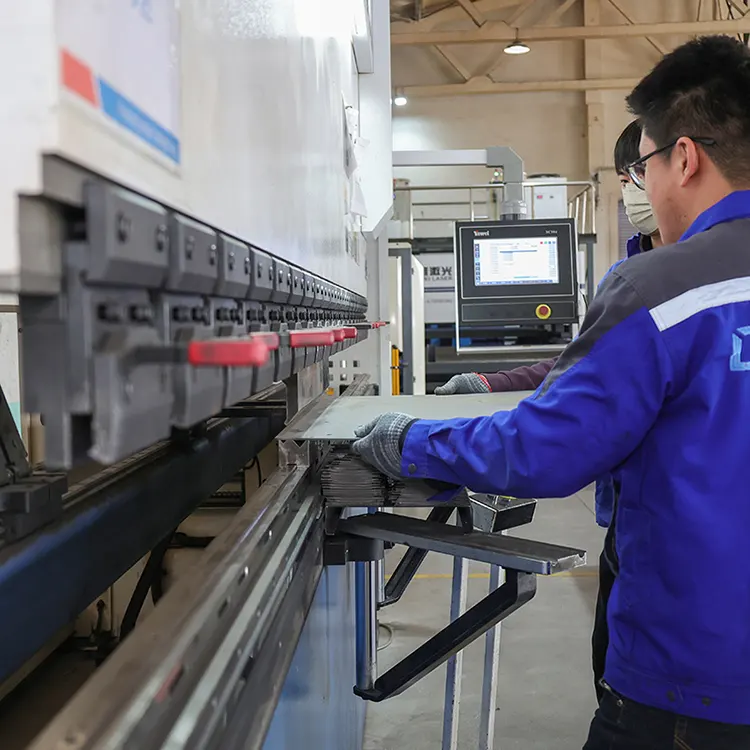
Następnie wykonujemy 50-100 prototypów, aby klienci mogli je przetestować. Na przykład klient zajmujący się sprzętem medycznym potrzebował tacy z tłoczonego aluminium. Aby utrzymać precyzyjne narzędzia, potrzebne było anodowanie i szczelna płaskość. Nasz zespół dostosował siłę uchwytu półfabrykatu matrycy, aby zmniejszyć naprężenia rozciągające, a następnie dostosował temperaturę anodowania, aby uzyskać równą folię. Prototypy przeszły 100-cyklowy test dezynfekcji chemicznej – żadna powłoka nie uległa złuszczeniu. Teraz zamawiają 5000 tac miesięcznie.
Jako oddany producent tych części, utrzymujemy ścisłą kontrolę jakości podczas produkcji. Posiadamy certyfikaty ISO 9001 oraz IATF 16949. Każda partia jest sprawdzana przez nasz zespół ds. kontroli jakości: używamy narzędzia laserowego do pomiaru rozmiarów wytłoczek, urządzeń rentgenowskich do sprawdzania grubości cynkowania i przeprowadzamy testy przyczepności folii anodowanych. Udostępniamy również pełną dokumentację identyfikowalności — od certyfikatów materiałowych po dzienniki procesów — dzięki czemu klienci mogą sprawdzić, czy części spełniają ich standardy branżowe.
Podczas wysyłki używamy opakowań odpornych na zarysowania, aby chronić powlekane powierzchnie. Oferujemy również elastyczne terminy realizacji: części standardowe trwają 7–10 dni, części niestandardowe – 20–30 dni. Niezależnie od tego, czy klienci potrzebują małych partii prototypów, czy dużych serii produkcyjnych, nasza zintegrowana usługa zapewnia stałą jakość, elastyczność i dobrą wartość.
Gorące Tagi: Tłoczenie i rozciąganie oraz obróbka powierzchniowa
Powiązana kategoria
Odlew aluminiowy
Proces odlewania
Produkcja blachy
Przetwarzanie stemplowe
Proces spawania
Precyzyjna obróbka
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
Produkty powiązane