- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Wiercenie głębokich otworów w obróbce kolektorów hydraulicznych
Wiercenie głębokich otworów jest jednym z najważniejszych procesów w przemyśleobróbka kolektorów hydraulicznych. Rozdzielacze hydrauliczne zawierają wewnętrzne kanały, które kierują płyn hydrauliczny pomiędzy zaworami, pompami i siłownikami. Kanały te bezpośrednio wpływają na stabilność przepływu, skuteczność uszczelnienia i niezawodność systemu.
Wiercenie głębokich otworów oznacza obróbkę otworów o dużym stosunku głębokości do średnicy. W produkcji rozdzielaczy hydraulicznych otwory te przecinają się wewnętrznie, tworząc precyzyjne kanały płynowe. Wszelkie odchylenia podczas wiercenia mogą skutkować niewspółosiowością kanałów, wyciekiem lub niestabilnym ciśnieniem hydraulicznym.
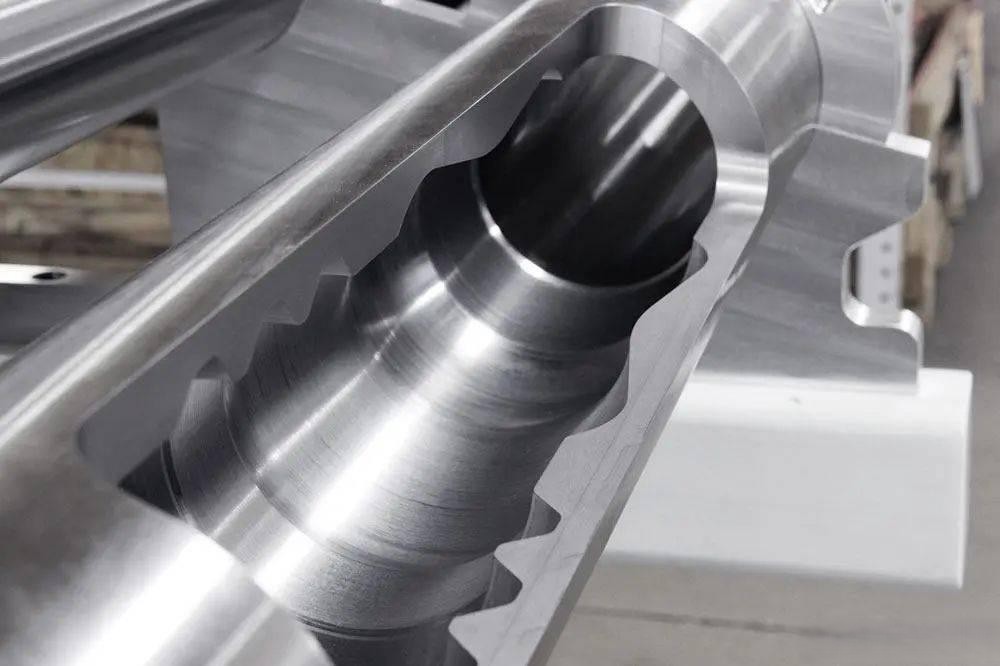
Większość nowoczesnych centrów obróbczych CNC jest szeroko stosowana do wiercenia głębokich otworów ze względu na ich wysoką dokładność pozycjonowania i powtarzalną wydajność obróbki. Jakość obróbki można również łatwo odtworzyć przy zastosowaniu odpowiedniego oprzyrządowania,uwzględniono kontrolę chłodziwa i łamanie wiórów. Niewłaściwe warunki łamania wiórów mogą skutkować zarysowaniem wykończenia wewnętrznej powierzchni otworu i możliwym zablokowaniem filmu oleju hydraulicznego wewnątrz kolektora.
Projektanci wysokowydajnych układów hydraulicznych zazwyczaj stosują różne formy ścisłej tolerancji sterowania w przypadku głęboko wywierconych otworów. Wiele z tych głęboko wywierconych otworów wymaga również późniejszego usunięcia wewnętrznych zadziorów. Otwory wewnętrzne pozbawione zadziorów redukują możliwe zanieczyszczenia układu hydraulicznego i zwiększają długoterminową niezawodność systemu.
Dobór materiałów ma również wpływ na proces wiercenia głębokich otworów.Aluminiowe kolektory hydrauliczne są łatwiejsze w obróbce i zapewniają wyższą wydajność obróbki, natomiast kolektory stalowe wymagają mocniejszych narzędzi skrawających i stabilniejszych parametrów obróbki ze względu na wyższą twardość materiału.
Obecnie wiercenie głębokich otworów i wieloosiowe centra obróbcze CNC są szeroko stosowane w obróbce kolektorów hydraulicznych w celu uzyskania bardziej kompaktowych i wydajnych układów hydraulicznych. Ponieważ układy hydrauliczne stają się coraz bardziej zintegrowane i działają pod wyższymi ciśnieniami, precyzyjne wiercenie głębokich otworów pozostaje kluczowym procesem w produkcji elementów hydraulicznych.