- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Dlaczego obróbka bez zadziorów ma kluczowe znaczenie w układach hydraulicznych
Układy hydrauliczne ulegają cichym awariom. Zadzior pęka wewnątrz bloku zaworów, przedostaje się do obwodu płynu i zaczyna wyrządzać szkody — uszczelkom, otworom, szpulom — na długo przed tym, zanim cokolwiek pojawi się na manometrze. Zanim pojawi się objaw, przyczyna już dawno zniknęła.
Obrabiamy komponenty hydrauliczne do zastosowań lotniczych, motoryzacyjnych, naftowo-gazowych i przemysłowych. Kontrola zadziorów to coś, co musieliśmy poprawić.
Skąd się biorą burry
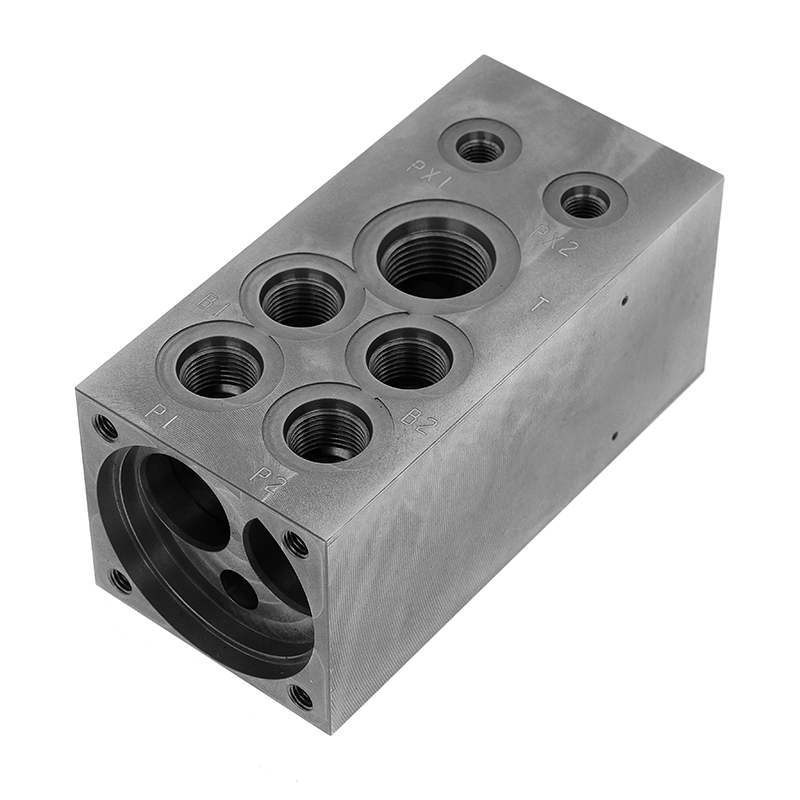
Każdy nawiercony krzyżowo kanał w bloku zaworów hydraulicznych tworzy przecięcie, w którym narzędzie tnące wychodzi przez już obrobiony otwór. Punktem wyjścia jest miejsce, w którym tworzą się zadziory. Typowy blok zaworowy ma ich dziesiątki — wejścia do portów, kanały wewnętrzne, krawędzie rowków uszczelniających, połączenia gwintowe. Te same cechy, które sprawiają, że część działa, utrudniają gratowanie.
Ręczne szczotkowanie do nich nie dociera. Wykańczanie wibracyjne również nie. Większość tych miejsc z zadziorami znajduje się głęboko wewnątrz części, poza zasięgiem wzroku i zasięgu z zewnątrz.
Co właściwie zadziory robią w obwodzie hydraulicznym
Pod ciśnieniem luźno przyczepione zadziory uwalniają się i poruszają wraz z płynem. Zwiększają liczbę cząstek powyżej wartości granicznych ISO 4406, nacinają wargi uszczelki podczas montażu i częściowo blokują kryzy sterujące, zmieniając efektywny obszar przepływu w sposób, który zmienia zachowanie zaworu. Ten ostatni jest szczególnie trudny do wykrycia, ponieważ objawia się jako problem ze strojeniem, a nie problem z zanieczyszczeniem.
W układach hamulcowych, siłownikach sterowania lotem i wysokociśnieniowych zaworach sektora energetycznego konsekwencje popełnienia błędu wykraczają poza rachunek za naprawę.
Jak obrabiamy, aby temu zapobiec
Nie traktujemy gratowania jako etapu czyszczenia. Celem jest, aby w pierwszej kolejności nie tworzyć zadziorów, które wymagają oczyszczenia, a w przypadku ich powstania, usunąć je, zanim część opuści montaż.
Nasze pięcioosiowe centra CNC pozwalają nam kontrolować kąt natarcia na skrzyżowaniach z nawiercaniem krzyżowym, co bezpośrednio wpływa na wielkość zadziorów i przyczepność w punkcie wyjścia. Dlabloki zaworów hydraulicznychIkorpusy rozdzielaczy hydraulicznych, sekwencjonowanie ścieżek narzędzi obsługuje czyszczenie wewnętrznych przecięć w tym samym programie — bez dodatkowych operacji i bez problemów z dostępem.
Wykończenie kanałów wewnętrznych osiąga Ra ≤ 0,8 μm. Zanim cokolwiek zostanie wysłane, przechodzi kontrolę CMM i test szczelności helu przy 1,5-krotnym ciśnieniu roboczym.
Pytania, które warto zadać przed zakupem źródła
Jeśli kontrola zadziorów ma znaczenie dla Twojego zastosowania, zapytaj dostawcę, w jaki sposób gratowane są wewnętrzne przecięcia i w jaki sposób jest to weryfikowane. „Sprawdzamy zadziory” to inna odpowiedź niż „kontrolujemy proces, aby się nie utworzyły”. Rozróżnienie ma znaczenie w terenie.
Przeglądaj naszeelementy hydraulicznelub skontaktuj się z naszym zespołem inżynierów, aby omówić swój problem